
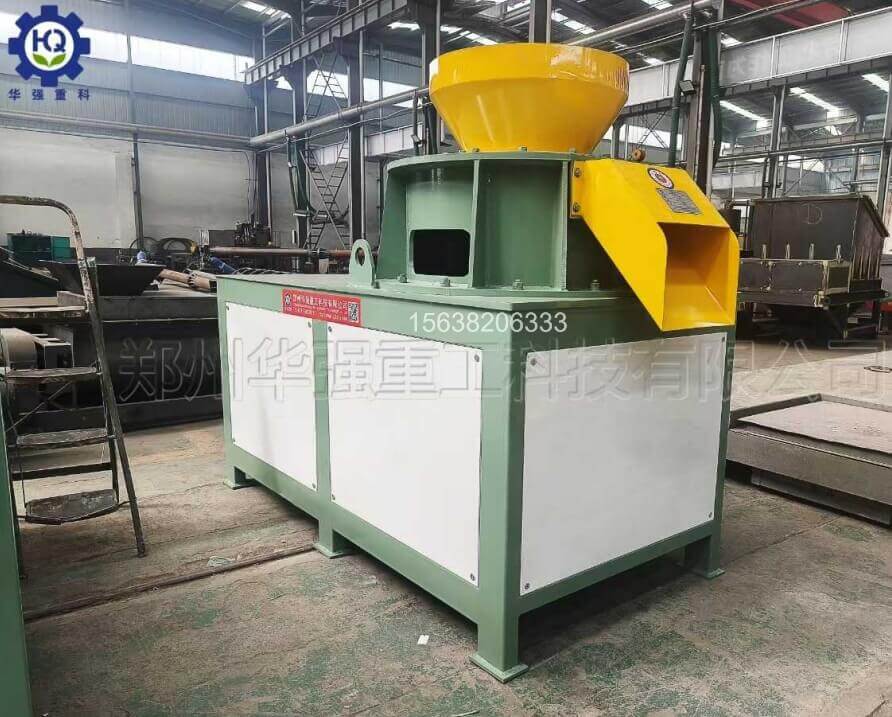
环模造粒机是规模化有机肥生产线主流有机肥造粒机,依靠压辊与环模挤压成型,产出圆柱颗粒紧实度高、粉尘少,深受肥料厂青睐。很多操作人员生产时频繁遇到堵模、颗粒松散易碎、出料断断续续、产量偏低等问题,大多是原料水分把控不当,配套成型工艺没有匹配到位。环模挤压造粒和圆盘造粒原理不同,对水分区间更苛刻,只有把水分控制、原料预处理、调质、模辊参数、喂料、后处理整套工艺协同管控,有机肥造粒机才能持续稳定产出合格颗粒。
环模造粒机加工有机肥原料,适宜含水率一般控制在20%–28%,合适区间22%–25%。水分高于28%,物料塑性过大,容易粘附在模孔内壁,挤压出料不畅,极易堵模,颗粒发软粘连在一起,后续烘干负荷大幅增加;水分低于20%,物料缺少塑性,内部摩擦力不足,挤压后颗粒松散、粉料多,成型率下降,返料量飙升。不同配方原料要灵活调整:畜禽粪、腐殖酸类粘性原料,水分偏向区间下限;秸秆、菌渣、粗纤维偏高的原料,可适当上调水分,改善可塑性。判断方式除了仪器检测,也可以手握物料:成团不散、松手轻碰可散开,不滴水、不粘手,就是比较理想的状态。
原料预处理是成型工艺的前置基础,直接降低控水难度。发酵腐熟后的有机肥原料,必须经过粉碎筛分,细度控制在60–80目,长纤维、硬块、石块杂质全部筛除,粗纤维过长容易架桥堵孔。原料粘性不足时,可按比例添加腐殖酸、膨润土作为粘结剂,提升挤压成型能力。不同批次原料基础水分差异大,高湿鲜粪搭配干返料、秸秆粉混合降水;原料偏干,可在搅拌机内少量均匀补水调质,禁止直接在压制腔内喷水,造成局部过湿堵模。调质环节让水分在粉料内部充分浸润,比造粒机内临时补水效果稳定得多。
模辊间隙、环模压缩比是有机肥造粒机成型核心参数。常规模辊间隙控制0.1–0.3mm,间隙过大挤压力不足,颗粒松散;间隙过小,摩擦升温快、磨损加剧,容易闷机堵料。环模压缩比根据原料选择,有机质高、纤维少的配方选用偏小压缩比;秸秆、菌渣多的粗纤维原料,选用压缩比偏高的环模,延长物料在模孔内挤压停留时间,提升颗粒紧实度。切刀位置同步调整,控制颗粒长度均匀,避免长短不一。新机投产前,要用油料粉料研磨模孔,打磨模孔毛刺,减少初次生产堵模概率。
稳定喂料与连续挤压,保障成型工况稳定。喂料系统采用变频调速匀速送料,进料量要和环模规格匹配,严禁忽快忽慢、猛加料。进料波动会造成压制腔内料层厚度变化,挤压力不稳定,颗粒质量忽好忽坏。开机遵循空机启动、先少量进料试成型,逐步提升产量;停机前先停止进料,待模孔内物料挤压排空后再停机,防止物料在模孔干结硬化,下次开机大面积堵孔。生产过程定时取样检测颗粒硬度、粉料占比,一旦出现异常,优先复核水分,再微调模辊间隙与喂料速度。
成型后的后处理工艺同样不能省略。刚挤出的有机肥颗粒温度偏高、含有一定水分,需要送入滚筒烘干机适度烘干,将成品水分降到行业标准以内,再经过冷却、筛分,筛分出的碎粉、不合格颗粒回流搅拌机重新调质造粒,形成闭环生产。同时做好日常维护,每班清理、定期检查压轮轴承、润滑情况,及时更换磨损严重的环模与压辊。
水分是环模造粒成型的**控制点,但不能脱离整套工艺单独调水。把控好20%–28%的水分区间,做好粉碎调质、合理选配环模压缩比、精准调节模辊间隙、匀速喂料,配合烘干筛分闭环工艺,有机肥造粒机就可以稳定生产紧实均匀的有机肥颗粒,减少堵模故障,降低返料,提升整条生产线的生产效率。


 156-3820-6333

 点击咨询
