
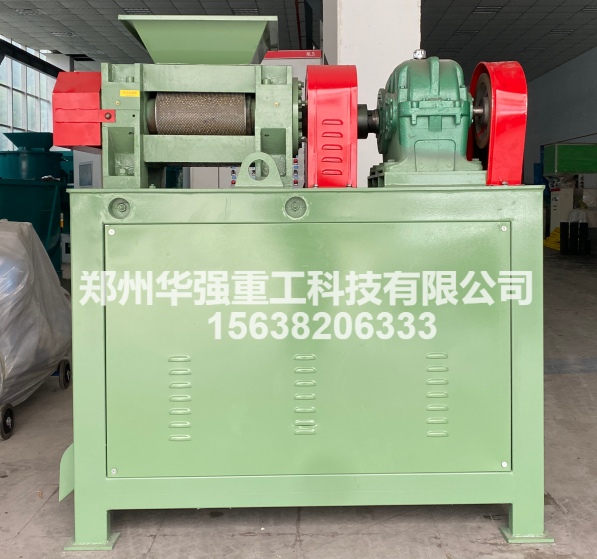
对辊挤压造粒机依靠一对相向转动的辊皮模具,将预处理好的有机肥粉料挤压成型,颗粒直径主要由模具决定,压力、辊隙、进料状态则决定颗粒紧实度与成品率。很多有机肥厂调试时只简单调间隙,忽略辊皮选型和液压压力匹配,容易出现颗粒忽大忽小、空心、易破碎、粘辊、半边成型等问题,掌握模具更换、辊缝调节、压力匹配整套方法,才能稳定产出规格统一的有机肥颗粒。
模具辊皮是决定颗粒大小的核心部件,辊皮表面布满半球形凹槽,两两合拢后形成完整颗粒腔,凹槽直径就是成品颗粒的标称尺寸。市面上常用规格包含 3mm、4mm、5mm、6mm、8mm,也是有机肥加工主流型号。想要彻底更换颗粒规格,必须停机拆卸辊皮,整套更换对应孔径模具,不能依靠调节间隙把大模具压出小颗粒。选型时需要留意,相同标称孔径,深槽模具做出的颗粒饱满紧实,浅槽模具出料更快、颗粒偏扁;生物有机肥优先选用深槽模具,追求高产量、松散底肥颗粒可选浅槽。同时辊皮材质也影响成型,耐磨合金材质长期使用凹槽磨损变大,颗粒会逐步偏大,出现扁粒、毛边,磨损严重后只能修复或者更换辊皮。
辊隙也就是两只辊皮之间的间隙,属于精细辅助调节手段,不能改变颗粒标称直径,但直接影响合模闭合程度。新机出厂一般预留基础间隙,常规设置在0.1–0.3mm。间隙调大,两个模具凹槽闭合不严,颗粒合缝位置容易出现连条、扁粒、残缺,碎粉增多;间隙过小,辊皮直接摩擦,加重磨损,还容易闷机。调节步骤要规范,先停机断电,松开两侧调节螺栓,同步微调两端,保证左右辊缝一致,避免一头紧一头松,出现单边成型差。每微调一次,开机少量试料,观察颗粒接缝,以颗粒刚好完全合拢、没有明显连料、辊皮不摩擦为准。每次调整幅度不宜过大,优先保证两端平行,这是很多新手容易忽略的关键点。
液压压力控制决定颗粒硬度,是成型稳定的关键。对辊造粒机依靠液压系统提供挤压力,压力不是越大越好。生产普通有机肥,液压压力通常控制在6–10MPa;生物菌肥活性敏感,压力偏低,一般4–7MPa,防止高温高压杀死有益菌。压力偏低,粉料挤压不密实,颗粒疏松,筛分后碎料多;压力过高,辊皮负荷激增,电机电流飙升,物料挤压发热,不仅损伤菌剂,还会加剧辊皮、轴承磨损,能耗上升。调试原则:在颗粒不散的前提下,选用低稳定压力。压力调节完成后锁定溢流阀,生产过程中不要频繁改动;如果原料含水率波动,优先调整喂料速度,而不是直接加大压力。
除模具、间隙、压力三大项,原料状态和喂料方式会干扰成型效果。有机肥粉料适宜含水率在20%–28%,水分偏高物料粘性大,容易粘在凹槽内部,颗粒脱模困难,尺寸变形;水分过低,物料缺少塑性,很难挤压成型,粉料多。喂料要匀速稳定,搭配变频给料机,忽快忽慢会造成辊筒进料量不均,压力波动,颗粒大小、紧实度参差不齐。如果经常出现凹槽粘料,可以适当打磨辊皮、喷涂防粘涂层,或者在原料中增加细粉比例,改善脱模性能。
日常生产维护也会影响颗粒稳定性。辊皮长期使用后凹槽边缘起毛刺,会造成颗粒毛边、尺寸不均,可以打磨修型;如果局部凹槽磕碰损坏,单块辊皮缺陷会持续产出残粒,需要及时更换。更换模具后,一定要重新校正辊筒平行度,同步校准间隙与液压压力,不能沿用旧参数。生产不同配方肥料时,鸡粪有机肥、牛粪有机肥、复混肥的塑性不同,相同模具和压力下成型效果差异明显,需要小幅试调压力与进料速度。
总结调节逻辑:定颗粒规格靠更换辊皮模具,控合模成型靠同步调节辊隙,控颗粒硬度靠液压压力。优先按订单需求选定对应孔径辊皮,再调平行间隙,匹配合适压力,配合稳定含水率与匀速喂料。不要试图依靠压力硬压改变颗粒尺寸,否则只会加速设备损坏、成品次品率升高。规范调试、定期检查辊皮磨损,才能持续产出大小均匀、硬度合适的有机肥颗粒,降低返料筛分压力,提升整条生产线效率。


 156-3820-6333

 点击咨询
