
在有机肥与复合肥造粒工艺中,平模挤压造粒机因无需加水、无需烘干、即压即成的特点,成为许多厂家的选择。但不少客户初次接触时会有一个疑问:一堆干粉料,凭什么被"压"成规整的圆柱颗粒?答案就藏在模具(平模)与压辊的协同作用中。
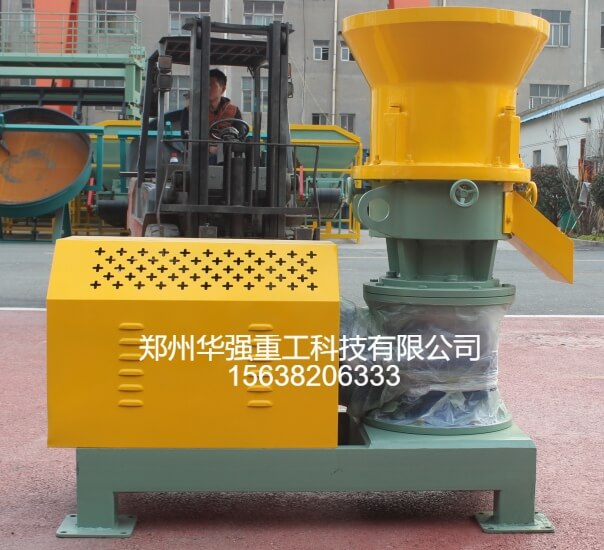
平模挤压造粒机的成型区由三部分组成:
1. 平模:一块水平放置的厚钢板,上面均匀分布着大量圆柱形模孔(常见孔径2.5mm—8mm)。模孔的直径直接决定成品颗粒的粗细,模孔的长度(即模具厚度)则影响颗粒的成型紧实度。
2. 压辊:通常为2—3个,安装在平模上方,通过主轴带动绕中心旋转,同时因与物料的摩擦力而产生自转。压辊表面常带有齿纹或沟槽,用于"咬住"物料并向模孔推送。
3. 刮刀与出料机构:位于平模下方,用于切断从模孔中挤出的条状物料,控制颗粒长度。
**步:强制喂料:物料由料仓经喂料器均匀落入平模表面,形成一层物料层。此环节要求给料连续稳定,忽多忽少会直接导致颗粒粗细不均。
第二步:压辊挤压与剪切:压辊在旋转过程中对物料施加垂直压力,同时因压辊与平模之间存在相对运动,物料还受到强烈的剪切力与摩擦力。在这三重作用下,粉料颗粒被强制挤入模孔。
第三步:模孔内的高压成型:物料进入模孔后,空间被急剧压缩,颗粒间的空隙被排除,物料在高压下发生塑性变形与物理黏结,形成致密的连续条状体,并从模孔下端挤出。这一过程属于干法挤压成型,不依赖水分或黏结剂,靠的是压力本身。
第四步:刮刀定长切断:挤出的条状物料被旋转刮刀切断,形成长度均匀的圆柱颗粒,随即落入出料口。
华强重工在长期实践中总结,平模挤压造粒的效果主要取决于:
1. 模孔与压辊间隙:间隙过大会导致物料"打滑"、不成型;间隙过小则磨损加剧、电机负荷过大。通常需根据物料特性精细调整。
2. 物料含水率:虽为干法造粒,但物料仍需含有一定水分(一般10%—18%)作为"内部润滑剂"。过干则颗粒松散易碎,过湿则模孔堵塞、颗粒表面粗糙。
3. 压辊压力与转速:压力越大,颗粒越紧实但能耗上升;转速过高则物料停留时间短、成型不充分。需匹配产能需求找到平衡点。
华强重工的工程优势:
加厚耐磨平模:采用合金钢锻造,模孔经特殊热处理,使用寿命较普通模具提升明显;
压辊可调结构:支持间隙快速调节,适配有机肥、复合肥、饲料等不同物料;
强化主轴与减速机:应对高挤压负荷,运行稳定、故障率低;
配套工艺支持:从物料检测、配方调整到设备调试,工程师全程指导,确保一次投产达标。
平模挤压造粒的本质,是用压力替代水分与热量,让粉料在模孔内完成物理成型。理解了模具与压辊的协同逻辑,就能更好地驾驭这台设备。华强重工提供全系列平模挤压造粒机及配套有机肥设备,欢迎咨询获取专属技术方案。


 156-3820-6333

 点击咨询
