
在有机肥生产的末端工序中,造粒是将发酵腐熟的粉状物料转化为便于储存、运输和施用的颗粒产品的关键环节。根据成粒机理的不同,造粒设备可分为滚动成粒型、挤压成型型等多种类型。其中,平模挤压造粒机以其结构简单、操作维护方便、投资成本低等显著优势,在中小型有机肥设备生产线中占据着重要地位。作为经典的有机肥造粒机之一,深入理解其工作原理与核心结构,对于设备的科学选型与**使用具有重要意义。
平模挤压造粒机的核心工作原理是机械挤压成型,属于干法或微湿法造粒范畴。其工作过程可分解为以下几个连续阶段:
供料与分布阶段。 经粉碎、混合后的粉状有机物料通过螺旋输送机或皮带机连续、均匀地送入平模上方。物料在重力作用下自然堆积于水平放置的圆形模盘表面。
挤压与填充阶段。 安装在模盘上方的压辊在传动轴带动下绕中心轴旋转。压辊与模盘之间保持极小的间隙。随着压辊转动,物料被卷入压辊与模盘形成的楔形挤压区,受到强大的径向压力。在这一高压作用下,松散的粉体颗粒发生致密化,空气被排出,物料被强制压入模盘上的成型孔中。
模孔成型与切断阶段。 模盘上密布着若干圆柱形或锥形通孔。被压入孔中的物料在孔壁的约束下形成致密的柱状条料。随着后续物料的不断压入,已成型的柱状条料从模盘下方被连续挤出。挤出后的条料长度不一,通常由安装在模盘下方的固定切刀或旋转切刀切割成一定长度的圆柱状颗粒。
出料与冷却阶段。 切割后的颗粒落入下方的出料斗或输送设备,在常温下自然冷却定型。由于挤压过程中产生的热量使颗粒表面轻微软化,冷却后颗粒表面形成一层致密的硬化层,赋予其一定的抗压强度。
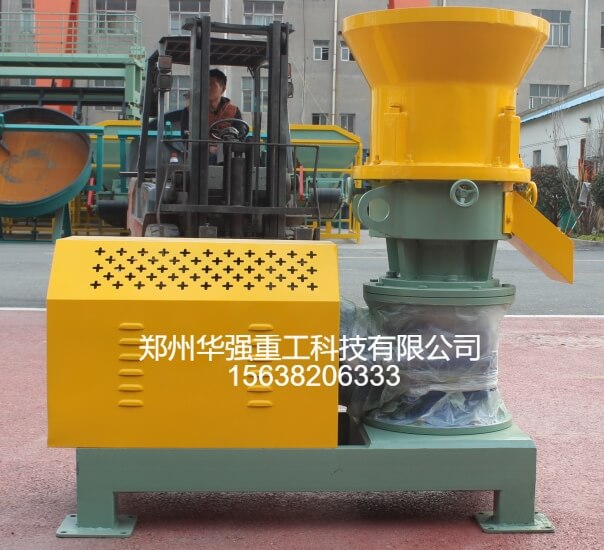
平模挤压造粒机的结构相对紧凑,主要由以下几个核心部件组成:
平模是设备**核心的工作部件,通常由优质合金钢或不锈钢锻造加工而成,呈水平圆盘状。模盘上按同心圆或螺旋线阵列加工有数十至数百个成型通孔。模盘的材质硬度、孔壁光洁度和孔型设计(直孔或锥形孔)直接影响颗粒的成型质量、出料顺畅度和模盘使用寿命。锥形进料孔设计可降低物料进入阻力,直孔段则保证颗粒密度。模盘通常设计为可更换式,用户可根据目标颗粒直径更换不同孔径的模盘。
压辊安装在模盘上方,通过轴承与主轴连接。压辊外表面通常加工成齿槽状或蜂窝状,以增加与物料的摩擦力,防止物料在挤压区打滑。压辊与模盘之间的间隙是关键的调节参数:间隙过大,挤压力不足,颗粒松散不成型;间隙过小,则可能导致模盘与压辊直接接触磨损,甚至卡死。现代设备通常配备间隙调节装置,便于根据物料特性进行精确调整。
主轴是传递动力的核心构件,下端通过减速机与电机连接,上端支撑压辊架。电机功率根据模盘直径和产量需求配置,通常为7.5~45千瓦。减速机将电机的高转速降低至压辊所需的适宜转速(通常为50~150转/分钟),同时放大输出扭矩,以满足高压挤压的需求。
供料机构包括进料斗和分料器,确保物料均匀分布于模盘工作面。切刀机构安装在模盘下方,刀刃与模盘底面保持适当距离,将挤出的条状物料切断成均匀颗粒。切刀角度和转速可调,以适应不同物料的切断特性。
平模挤压造粒机作为有机肥造粒机家族中的重要成员,具备鲜明的技术特点:
适用原料广泛:可处理发酵粪肥、腐殖酸、沼渣、菌糠等多种有机物料,对纤维含量较高的原料也有较好的适应性。
颗粒密度高:机械挤压使颗粒内部结构致密,抗压强度较好,便于长途运输。
水分要求低:采用干法或微湿法造粒,无需后续烘干,节省能源。
设备投资省:结构简单,制造和维护成本低,特别适合中小型有机肥设备项目。
平模挤压造粒机通过模盘与压辊的精密配合,以机械挤压的方式实现了粉状有机物料向柱状颗粒的**转化。其简洁可靠的结构设计和优异的工艺经济性,使其成为中小型有机肥生产企业的理想选择。掌握其工作原理与核心结构,有助于操作人员科学调节工艺参数、及时排查设备故障,从而充分发挥这一经典有机肥造粒机的生产效能,为有机废弃物资源化利用提供坚实的装备保障。


 156-3820-6333

 点击咨询
