
在颗粒有机肥整套生产流程中,造粒成型之后的烘干环节直接决定肥料成品品质、储存周期以及市场合格率。刚经过有机肥造粒机产出的湿颗粒,含水率普遍在 20‑25%,颗粒质地偏软,如果不做烘干处理,后续储存极易出现粘连结块、发霉变质,无法长期存放运输,筛分包装工序也很难正常开展。滚筒烘干机作为颗粒有机肥生产线的核心干燥设备,承担着脱去颗粒多余水分、提升颗粒硬度、稳定产品指标的重要任务,是规模化颗粒有机肥生产不可省略的工段。
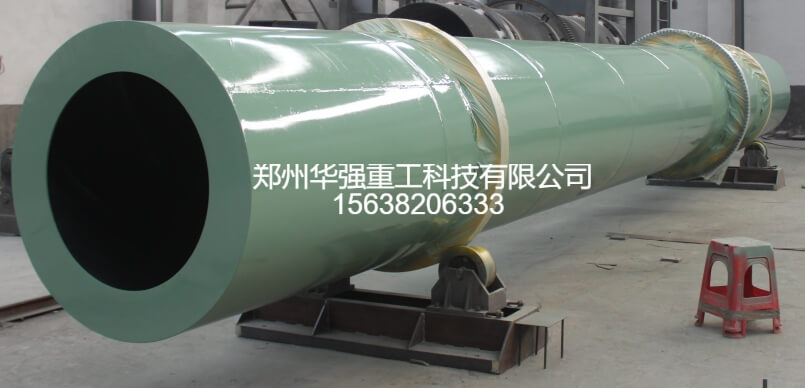
滚筒烘干机属于回转式干燥设备,筒体带有倾斜角度,内部布置多组扬料板,配合热风炉提供热源。湿颗粒通过皮带输送机连续送入烘干机进料端,筒体低速转动,扬料板不断把颗粒扬起、抛洒,形成均匀料幕,让颗粒与热空气充分接触,带走物料内部水分,物料依靠筒体倾斜角度缓慢向出料端移动,完成连续烘干作业。烘干后的热颗粒直接送入滚筒冷却机降温,再进入筛分、包膜、包装工序,形成完整闭环生产流程。
滚筒烘干机在颗粒有机肥生产中主要有三大作用。**,降低颗粒含水率,把造粒后的湿颗粒水分降至15%以下,生物有机肥需要控制在12%以内,解决高水分带来的结块、发霉问题,延长肥料保质期。第二,提高颗粒机械强度,经过热交换烘干,颗粒内部结构趋于稳定,减少碎粒、粉化现象,提升成品合格率,降低包装运输损耗。第三,优化后段工序生产环境,烘干后的颗粒松散干爽,筛分不易堵网,包膜上色均匀,让整条生产线运行更加稳定。
颗粒有机肥烘干工艺讲究控温、匀速进料、热风匹配,不能追求高温快速烘干。行业普遍采用逆流烘干工艺,热风从出料端进入筒体,和向前移动的湿颗粒逆向接触,热利用率更高。进气温度控制在150‑200℃,出料温度不宜超过60℃,温度过高会破坏有机质,杀灭有益微生物,降低肥料使用效果;温度过低,则会出现外干内湿、烘干不透的情况。
生产操作上要保证进料连续均匀,忽多忽少会造成筒内物料堆积,出现烘干不达标。根据原料含水率实时调整热风大小、筒体转速,高水分物料适当降低转速,延长物料停留时间。烘干产生的湿热废气,需要配套旋风除尘、脉冲除尘设备处理之后再排放,满足环保生产要求。烘干完成的高温颗粒不可直接包装,必须输送至冷却机降温至40℃以下,否则包装后袋内返潮,依旧会发生结块问题。
华强重工滚筒烘干机适配年产1‑20万吨颗粒有机肥生产线,设备型号齐全,筒体加厚,扬料板结构优化,减少颗粒粘壁。设备可单机供货,也可和造粒、冷却、筛分、包装设备组成成套生产线,提供方案设计、生产制造、现场安装调试、人员培训一站式服务。


 156-3820-6333

 点击咨询
